 ENG


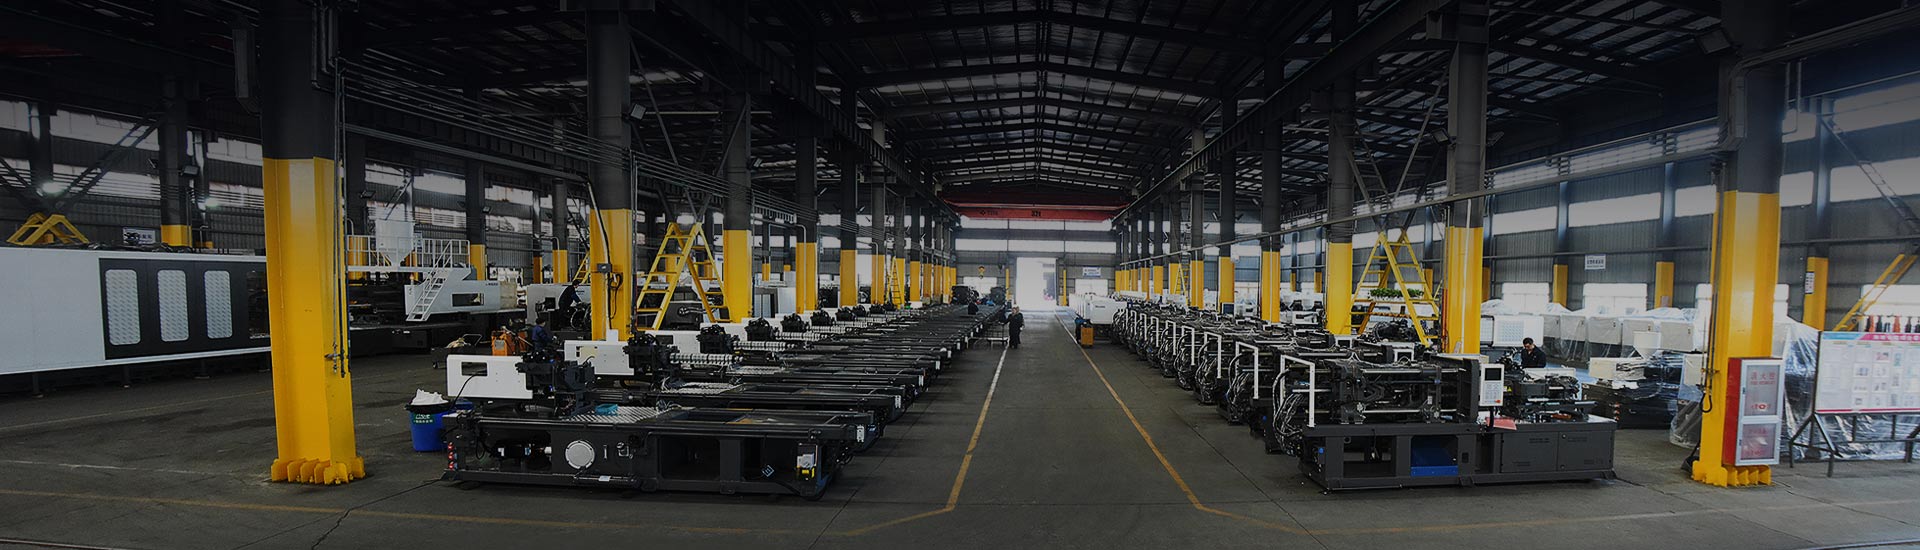
Enam tahap menentukan apakah bagian plastik yang dihasilkan benar secara dimensi, sehat secara struktural, atau rusak. Jika Anda mempelajari proses pencetakan injeksi langkah demi langkah — sebagai insinyur proses, manajer produksi, atau pembeli yang mengevaluasi peralatan — urutan yang sama dijalankan pada setiap mesin: menjepit, menyuntikkan, menahan, mendinginkan, mengeluarkan, dan memeriksa. Perbedaan antara tingkat suku cadang yang baik sebesar 99,5 persen dan tingkat suku cadang yang baik sebesar 75 persen jarang disebabkan oleh merek mesin saja. Hal ini tergantung pada seberapa konsisten setiap tahap dikendalikan.
Singkatnya, Apa Itu Cetakan Injeksi
Cetakan injeksi adalah proses manufaktur di mana bahan termoplastik atau termoset yang meleleh dipaksa berada di bawah tekanan ke dalam rongga cetakan baja tertutup. Bagian tersebut berbentuk rongga dan dikeluarkan setelah mengeras. Bahan ini digunakan untuk segala hal mulai dari bentuk awal PET dan trim otomotif hingga wadah kemasan berdinding tipis, dan menghasilkan sebagian besar komponen plastik yang digunakan orang setiap hari.
Proses Cetakan Injeksi Langkah demi Langkah
Langkah 1: Penjepitan dan Penutupan Cetakan
Unit penjepit menggerakkan pelat bergerak ke depan dan mengunci cetakan hingga tertutup. Gaya penjepit harus cukup tinggi untuk menahan tekanan rongga internal yang tercipta selama injeksi. Jika gaya penjepitan terlalu rendah, cetakan akan terbuka sedikit dan kilatan muncul di garis perpisahan. Pada mesin servo seberat 230 ton, mekanisme pengalih menghasilkan gaya penjepit terukur dalam waktu sekitar 2 hingga 3 detik sebelum tembakan dimulai.
Langkah 2: Injeksi dan Pengisian
Sekrup berputar untuk melelehkan dan mengalirkan resin, kemudian bertindak sebagai pendorong untuk mendorong lelehan melalui nosel, sariawan, sistem pelari, dan gerbang ke dalam rongga cetakan. Kecepatan dan tekanan injeksi adalah parameter utama. Wadah berdinding tipis memerlukan injeksi cepat untuk mencegah lelehan membeku sebelum rongganya penuh. Suku cadang otomotif berdinding tebal memerlukan kecepatan injeksi yang lebih lambat untuk menghindari bekas luka bakar dan garis las. Ini proses dasar pencetakan injeksi merupakan asal muasal sebagian besar masalah produksi.
Langkah 3: Menahan Tekanan
Setelah diisi, sekrup menahan tekanan untuk jangka waktu tertentu. Saat plastik mendingin dan menyusut, tekanan penahan akan memasukkan material tambahan ke dalam rongga untuk mengkompensasi hilangnya volume dan menghindari bekas tenggelam. Tahap ini biasanya berlangsung 1 hingga 5 detik tergantung pada ketebalan dinding, dan tekanan penahan biasanya diatur pada 50 hingga 80 persen dari tekanan injeksi.
Langkah 4: Pendinginan
Pendinginan adalah tahap terpanjang dalam siklus tersebut. Perpindahan panas dari plastik ke baja cetakan dan kemudian ke air atau minyak di saluran pendingin. Bagian dinding yang lebih besar memerlukan waktu pendinginan yang lebih lama. Aturan kasarnya adalah waktu pendinginan 1 hingga 2 detik per milimeter ketebalan dinding, namun resin, suhu cetakan, dan desain saluran pendingin semuanya memengaruhi waktu sebenarnya.
Langkah 5: Ejeksi
Setelah bagian tersebut berada di bawah suhu defleksi panas material, cetakan terbuka dan sistem ejektor mendorong bagian tersebut keluar dari rongga. Pin ejektor harus menyebarkan gaya ke seluruh bagian; terlalu banyak tekanan lokal menyebabkan bercak putih, berubah bentuk, atau retak.
Langkah 6: Pasca Pemrosesan dan Inspeksi
Bagian yang dikeluarkan diperiksa keakuratan dimensinya, permukaan akhir, lengkungannya, tanda tenggelamnya, dan kilatannya. Pemangkasan gerbang dan pelari dapat dilakukan, dan penggilingan ulang dapat dilakukan kembali dengan persentase yang terkendali. Sistem penglihatan otomatis, pemeriksaan CMM, dan pemeriksaan manual memverifikasi komponen berdasarkan gambarnya.
Perincian Waktu Siklus: Kemana Perginya Waktu Proses
Untuk mesin cetak injeksi mana pun, waktu siklus menentukan berapa banyak komponen yang diproduksi per jam. Siklus injeksi 250 ton pada umumnya menunjukkan tahapan mana yang paling penting bagi produktivitas.
Pendinginan saja menghabiskan lebih dari separuh waktu siklus. Inilah sebabnya mengapa kontrol suhu alat yang efektif dan desain saluran air yang efisien sering kali merupakan cara tercepat untuk meningkatkan output tanpa menambah biaya alat berat. Bagi produsen yang menjalankan pengemasan berdinding tipis, mesin berkecepatan tinggi dengan struktur pengalih yang dioptimalkan mengurangi waktu penjepitan dan injeksi, itulah sebabnya waktu siklus yang ringkas lebih penting daripada gaya penjepit mentah di segmen tersebut.
 Mesin Cetak Injeksi Berkecepatan Tinggi dengan Kontrol Loop Tertutup HXH280 menawarkan pemantauan tekanan dan suhu secara real-time, memungkinkan penyesuaian yang tepat dalam hitungan milidetik. Hal ini mengurangi variasi bagian-ke-bagian, sehingga ideal untuk pengemasan berdinding tipis yang mengutamakan siklus cepat. Lihat Produk →
Parameter Mesin Yang Menentukan Hasil
Beberapa parameter proses lebih penting dibandingkan yang lain. Pada mesin yang digerakkan oleh servo atau mesin bertenaga pintar, umpan balik tekanan dan kecepatan terjadi terus menerus, yang memungkinkan sistem kontrol menyesuaikan proses secara real-time. Hal ini mengurangi variasi bagian-ke-bagian.
Seri SP Smart Power menggunakan sistem servo dengan inersia rendah dan respons tinggi untuk mempertahankan kecepatan dan tekanan injeksi yang konsisten, yang sangat penting saat memvalidasi proses pencetakan injeksi langkah demi langkah pada lini produksi skala penuh.
 Mesin Cetak Injeksi Daya Cerdas untuk Suku Cadang Kecil yang Presisi SP350 unggul dalam memproduksi komponen elektronik seperti konektor dengan akurasi dimensi tinggi. Sistem cerdasnya beradaptasi dengan material yang berbeda, memastikan kualitas stabil dan permukaan akhir yang halus. Lihat Produk →
Memilih Peralatan untuk Setiap Tahap Pencetakan
Pekerjaan untuk keperluan umum paling baik ditangani oleh mesin servo yang menyeimbangkan konsumsi energi dengan kemampuan pengulangan. Pengiriman servo HXM208 memungkinkan penyesuaian daya dinamis agar sesuai dengan beban sebenarnya, memotong penggunaan energi sekaligus menjaga kestabilan pengulangan di seluruh shift.
 Mesin Cetak Injeksi Berbasis Servo dengan Penghematan Energi HXM208 dilengkapi sistem daya servo yang menyesuaikan beban, memotong penggunaan energi sebesar 45-75%. Sistem ini menjaga keterulangan di seluruh shift, cocok untuk pekerjaan tujuan umum. Lihat Produk →
Untuk cetakan komponen besar atau multi-rongga, mesin dua pelat menawarkan tapak yang lebih pendek dan distribusi penjepit yang lebih merata. Untuk aplikasi di luar pekerjaan tujuan umum standar, evaluasi aplikasi cetakan injeksi plastik adalah langkah praktis pertama sebelum memutuskan antara arsitektur mesin servo, hybrid, atau serba listrik.
Cacat dan Pencegahan Cetakan Injeksi Umum
Beberapa cacat muncul bahkan ketika mesin tampaknya menjalankan siklus yang benar. Meninjau enam langkah di atas dan memeriksa jendela parameter untuk setiap tahap membantu mencegah masalah kualitas harian ini.
| Cacat | Akar Penyebab | Perbaiki |
|---|---|---|
| Kilatan | Kekuatan penjepit terlalu rendah | Tingkatkan kekuatan klem atau turunkan tekanan injeksi |
| Tanda tenggelam | Tekanan penahan pendek | Tingkatkan tekanan tahan atau perpanjang waktu tahan |
| halaman melengkung | Pendinginan tidak merata | Sesuaikan saluran pendingin atau tambahkan sudut aliran udara |
| Tembakan pendek | Gerbang dangkal atau volume material rendah | Naikkan ukuran suntikan atau tekanan injeksi |
| Bekas luka bakar | Udara terperangkap dalam rongga | Meningkatkan ventilasi atau memperlambat kecepatan injeksi |
| Garis las | Pertemuan depan aliran dingin | Naikkan suhu material atau kecepatan injeksi |
Pertanyaan yang Sering Diajukan
Q1: Bagaimana proses pencetakan injeksi langkah demi langkah?
A: Urutan standarnya adalah penjepitan, injeksi, tekanan penahan, pendinginan, ejeksi, dan inspeksi. Setiap tahap dikendalikan oleh pengaturan mesin.
Q2: Berapa lama siklus pencetakan injeksi?
J: Waktu siklus bervariasi dari 10 detik untuk pengemasan berdinding tipis hingga menit untuk suku cadang otomotif berdinding tebal. Pendinginan biasanya merupakan tahap yang paling lama.
Q3: Bahan apa yang bisa digunakan untuk cetakan injeksi?
J: Termoplastik seperti PP, PE, ABS, PC, PA, PET, dan PVC adalah hal yang umum. Beberapa termoset dan karet silikon cair juga digunakan.
Q4: Berapa biaya mesin cetak injeksi?
A: Harga mesin tergantung pada gaya penjepit, teknologi kontrol, dan aplikasi. Harga mesin servo seberat 230 ton jauh lebih murah dibandingkan mesin dua pelat yang berbobot lebih dari 800 ton.
Q5: Bagaimana cara mengurangi waktu siklus pencetakan injeksi?
J: Optimalkan saluran pendingin, tingkatkan efisiensi kontrol suhu cetakan, kurangi ketebalan dinding melalui desain, dan pilih mesin dengan injeksi responsif.
Q6: Apa perbedaan antara mesin cetak injeksi hidrolik dan listrik?
A: Mesin hidrolik menggunakan oli hidrolik untuk penjepitan dan injeksi. Mesin serba listrik menggunakan motor servo untuk konsumsi energi yang lebih rendah dan pengoperasian yang lebih bersih. Mesin hibrida menggabungkan keduanya.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
