 ENG


Jawaban Singkat: Cara Memilih Yang Benar Mesin Cetak Injeksi
Memilih mesin cetak injeksi yang tepat dimulai dengan mencocokkan gaya penjepitan, ukuran tembakan, dan jenis penggerak dengan suku cadang yang sebenarnya direncanakan untuk diproduksi oleh pabrik, kemudian memeriksa presisi, kompatibilitas material, penggunaan energi, tapak, kesiapan otomatisasi, dan dukungan jangka panjang dari mesin cetak injeksi. pabrik mesin cetak injeksi semuanya sejalan dengan sasaran produksi harian. Bagian di bawah ini membahas sepuluh faktor praktis secara berurutan, dengan bagan referensi, tabel perbandingan, dan ikhtisar pemecahan masalah yang diambil dari praktik pemrosesan plastik yang umum.
- Kekuatan Penjepit Dan Tonase - mencocokkan tonase dengan luas proyeksi bagian dan ketebalan dinding
- Ukuran Tembakan Dan Kapasitas Barel - menjaga bobot tembakan dalam batas kapasitas barel yang bisa diterapkan
- Penggerak Hidrolik Listrik Atau Hibrida - pilih jenis penggerak yang sesuai dengan kelas tonase dan pola siklus
- Sistem Presisi Dan Kontrol - Konfirmasikan umpan balik loop tertutup untuk bagian yang memiliki toleransi ketat
- Kompatibilitas Bahan - periksa desain sekrup dan laras terhadap keluarga resin yang digunakan
- Efisiensi Energi - membandingkan penarikan energi relatif antar tingkat beban untuk pola shift yang direncanakan
- Jejak Mesin Dan Cetakan Cocok - verifikasi jarak tie bar, kisaran ketinggian cetakan, dan luas lantai
- Kesiapan Otomatisasi - periksa antarmuka pemasangan robot dan sinkronisasi input output
- Harapan Pemeliharaan - rencanakan pemeriksaan oli, sekrup, dan penyelarasan rutin di sekitar siklus kerja
- Dukungan Produsen - mengevaluasi kedalaman teknik pabrik dan jaringan suku cadang
Persyaratan Kekuatan Penjepit Dan Tonase
Kekuatan penjepit menjaga bagian cetakan tetap tertutup sementara plastik cair didorong masuk di bawah tekanan, dan ini biasanya merupakan spesifikasi pertama yang dibandingkan pembeli saat meninjau mesin dari mana pun. pabrik mesin cetak injeksi . Pendekatan yang umum dalam pemrosesan plastik adalah dengan memperkirakan tonase penjepitan dari area yang diproyeksikan pada komponen dan pelarinya, dikalikan dengan faktor tekanan yang biasanya berkisar antara 3 dan 5 ton per inci persegi tergantung pada resin dan ketebalan dinding yang terlibat.
Menjalankan cetakan pada mesin dengan gaya penjepit yang terlalu kecil dapat menyebabkan cetakan sedikit terbuka selama injeksi, menghasilkan kilatan cahaya di sepanjang garis perpisahan, sedangkan menjalankan cetakan kecil pada mesin berukuran besar akan meningkatkan penarikan energi per siklus dan menambah keausan yang tidak perlu pada batang pengikat dan pelat. Mencocokkan tonase yang dekat dengan area komponen yang diproyeksikan akan melindungi kualitas komponen dan umur panjang alat berat selama masa pakai cetakan.
Gaya Penjepit Khas Berdasarkan Kategori Bagian
95T Bagian Kecil
240T Rumah tangga
600T Otomotif
1400T Bagian Besar
Referensi ilustratif titik tengah berdasarkan kategori bagian umum, tonase aktual bervariasi berdasarkan ketebalan dinding dan desain gerbang
| Rentang Kekuatan Penjepit | Kelas Pelat Khas | Aplikasi Umum |
|---|---|---|
| 60T Sampai 130T | Kompak | Komponen presisi kecil, konektor, penutup |
| 130T Sampai 350T | Ukuran Sedang | Rumah tangga goods, appliance housings |
| 350T Sampai 850T | Besar | Otomotif interior and structural parts |
| 850T Ke Atas | Ekstra Besar Dua Pelat | Palet, suku cadang otomotif dan industri besar |
Membaca Gaya Penjepit Bersamaan dengan Geometri Bagian
Tulang rusuk, bos, dan bagian yang mengalir tipis semuanya mengubah area proyeksi efektif yang harus ditutup oleh mesin, sehingga dua bagian dengan garis yang sama masih memerlukan tonase yang berbeda setelah ketebalan dinding dan jumlah rusuk diperhitungkan. Percakapan singkat dengan perancang cetakan sebelum mengunci kelas mesin biasanya cukup untuk menghindari pemilihan ukuran yang terlalu kecil atau terlalu besar di kemudian hari dalam proyek.
Ukuran Tembakan Dan Pencocokan Kapasitas Barel
Ukuran suntikan mesin cetak injeksi menggambarkan volume atau berat maksimum plastik cair yang dapat dikeluarkan mesin dalam satu siklus, dan ini perlu diperiksa berdasarkan kapasitas barel daripada hanya menjepit tonase. Pedoman yang sering diikuti dalam praktik pencetakan adalah itu berat tembakan biasanya harus turun antara sekitar 40 persen dan 75 persen dari kapasitas terukur laras untuk menjaga waktu tinggal lelehan dan kualitas plastisasi dalam kisaran yang bisa diterapkan.
Ketika berat peluru berada jauh di bawah batas ini, resin menghabiskan lebih banyak waktu di dalam tong yang dipanaskan, sehingga meningkatkan risiko degradasi termal pada bahan sensitif. Ketika beban tembakan mendorong jauh di atas pita, mesin mungkin kesulitan untuk membuat material menjadi plastis sepenuhnya dalam waktu siklus yang tersedia, sehingga menyebabkan kualitas lelehan yang tidak konsisten dari satu tembakan ke tembakan lainnya.
- Pastikan diameter sekrup sesuai dengan viskositas resin dan laju keluaran yang diinginkan
- Periksa waktu pemulihan sekrup terhadap waktu siklus target
- Tinjau rasio kompresi untuk keluarga resin yang saat ini digunakan
- Tanyakan kepada pabrik mesin cetak injeksi untuk data uji coba berat suntikan pada cetakan tertentu bila memungkinkan
Jenis Mesin Hidrolik Listrik Dan Hibrida
Membandingkan mesin cetak injeksi hidrolik dan listrik sebagian besar tergantung pada bagaimana setiap jalur penggerak mengubah daya input menjadi gerakan penjepit, kecepatan injeksi, dan tekanan penahan. Sistem hidraulik menggunakan pompa dan bank katup untuk memindahkan oli melalui silinder, sebuah pendekatan yang matang dan dipahami dengan baik yang tetap umum untuk pekerjaan bertonase besar dan tugas berat. Mesin listrik menggunakan motor servo dan sekrup bola di setiap sumbu, menawarkan kontrol kecepatan dan posisi yang dapat diprogram dengan lebih sedikit panas yang dilepaskan ke lantai pabrik. Alat berat hibrida menggabungkan pompa hidraulik yang digerakkan servo dengan sumbu berbantuan listrik, yang bertujuan untuk memadukan kekuatan penjepitan dengan respons yang lebih cepat dan penarikan idle yang lebih rendah.
Karakteristik Hidrolik Listrik Dan Hibrida
Listrik Hibrida Hidrolik
Perbandingan karakteristik umum berdasarkan perilaku penggerak pada umumnya, bukan hasil pengujian mesin tertentu
Dua Konfigurasi Pelat Dan Kecepatan Tinggi
Untuk aplikasi perputaran yang sangat besar atau sangat cepat, dua desain pelat menghilangkan tata letak empat batang pengikat tradisional dan mendukung area pemasangan cetakan yang lebih besar, yang sesuai dengan komponen kelas otomotif dan palet besar. Konfigurasi kecepatan tinggi berfokus pada injeksi cepat serta gerakan membuka cetakan dan menutup cetakan dengan cepat, yang sesuai dengan kemasan berdinding tipis dan barang sekali pakai yang mana waktu siklus mendorong keluaran.
Pengulangan Presisi Dan Sistem Kontrol
Ketebalan dinding yang konsisten, stabilitas dimensi di seluruh proses produksi, dan kestabilan pengulangan siklus ke siklus sangat bergantung pada sistem kontrol, bukan pada tonase saja. Umpan balik tekanan dan posisi loop tertutup, dipadukan dengan antarmuka mesin manusia yang responsif, memungkinkan operator mengunci profil kecepatan injeksi, menahan titik transisi tekanan, dan waktu pendinginan dengan resolusi yang tidak dapat ditandingi oleh sistem loop terbuka dasar.
Suku cadang dengan toleransi dimensi yang ketat, fitur snap fit yang tipis, atau permukaan kosmetik seperti trim interior otomotif umumnya mendapat manfaat dari platform penggerak servo atau hibrida dengan injeksi multi tahap dan profil penahan tekanan, karena fitur ini sangat sensitif terhadap variasi bidikan ke bidikan.
Kompatibilitas Bahan Dari PP Hingga Resin Rekayasa
Mesin cetak injeksi untuk aplikasi PP, seperti penutup, penutup, dan wadah berdinding tipis, biasanya menggunakan desain sekrup serba guna dengan tekanan balik sedang, karena polipropilen relatif mudah mengalir dan tetap dapat dikerjakan pada jendela pemrosesan yang cukup lebar dibandingkan dengan resin yang lebih sensitif terhadap panas.
PVC memerlukan tata letak barel dan sekrup dengan kompresi rendah dan berventilasi untuk melepaskan gas yang mudah menguap dan menghindari kerusakan material pada suhu barel yang tinggi, sementara PET biasanya memerlukan siklus cepat, sistem umpan yang dikeringkan dengan baik yang dipadukan dengan kontrol suhu yang ketat untuk melindungi viskositas intrinsik. Resin rekayasa yang diisi dan diperkuat yang digunakan untuk bagian struktural sering kali memerlukan kemampuan tekanan injeksi yang lebih tinggi serta perawatan barel dan sekrup yang tahan aus. Fasilitas menjalankan an mesin cetak injeksi untuk suku cadang otomotif sering kali mencampur beberapa kelompok material ini di lantai produksi yang sama, mulai dari konektor nilon berisi kaca hingga overmolding dengan sentuhan lembut, sehingga fleksibilitas sekrup dan laras dalam satu shift sama pentingnya dengan tonase mentah.
| Keluarga Damar | Catatan Pemrosesan | Penggunaan Khas |
|---|---|---|
| Polipropilena | Jendela pemrosesan lebar, sekrup serba guna | Tutup, penutup, wadah berdinding tipis |
| PVC | Laras berventilasi, sekrup kompresi rendah | Perlengkapan pipa, komponen profil |
| PET | Memerlukan pengeringan menyeluruh dan kontrol suhu yang ketat | Bentuk sebelumnya, komponen pengemasan |
| Nilon Berisi Kaca | Direkomendasikan perawatan barel dan sekrup yang tahan aus | Otomotif and structural connectors |
Efisiensi Energi Dan Konsumsi Operasi
Sumbu penggerak listrik umumnya menarik daya mendekati beban waktu nyata, sementara pompa hidrolik konvensional terus mensirkulasikan oli bahkan selama fase penjepit dan pendinginan ketika hanya sedikit kerja mekanis yang terjadi. Ini adalah salah satu alasan utama mengapa semua mesin listrik dan hibrida cenderung menunjukkan penggunaan energi relatif lebih rendah sepanjang siklus pencetakan penuh, terutama pada cetakan dengan waktu pendinginan yang lama dibandingkan dengan waktu injeksi. Diskusi teknis tentang pompa hidrolik servo versus pompa hidrolik perpindahan tetap biasanya menunjukkan penggunaan listrik yang jauh lebih rendah untuk servo dan platform listrik selama segmen siklus beban parsial dan menganggur, karena keluaran berskala dengan permintaan sesaat daripada berjalan pada laju aliran konstan.
Penarikan Energi Relatif pada Beban Produksi
Hidrolik Hibrida Listrik
Ilustrasi konseptual pola penarikan beban versus energi, bukan keluaran terukur dari mesin tertentu
Pabrik dengan waktu pendinginan yang lama dibandingkan dengan waktu injeksi, seperti kemasan berdinding tebal, cenderung mendapatkan keuntungan relatif terbesar dari peralihan kelas tonase yang memenuhi syarat ke penggerak hibrida atau listrik, hanya karena pompa hidrolik pada sistem konvensional akan terus bekerja melalui sebagian besar jendela idle tersebut.
Kompatibilitas Jejak Mesin Dan Cetakan
Selain tonase, mesin juga memiliki ukuran fisik yang ditentukan oleh jarak tie bar, ukuran pelat, tinggi cetakan minimum dan maksimum, serta langkah ejektor, yang semuanya harus sesuai dengan cetakan yang bersangkutan serta ruang lantai dan langit-langit yang tersedia. Cetakan yang lebih lebar dari jarak tie bar tidak dapat dipasang, terlepas dari seberapa cocok tonase dengan bagian tersebut.
Mesin Cetak Injeksi Structure Overview
Ilustrasi struktural yang disederhanakan, tata letak alat berat sebenarnya bervariasi berdasarkan tonase dan seri
Mesin dua pelat dengan tonase besar biasanya memerlukan tapak yang lebih panjang di sepanjang sumbu terbuka cetakan dan jarak bebas langit-langit yang lebih tinggi untuk perubahan cetakan, sehingga tata letak pabrik dan kapasitas derek perlu dikonfirmasikan dengan pabrik mesin cetak injeksi sebelum berkomitmen pada kelas tonase berdasarkan spesifikasi kertas saja.
Kesiapan Otomatisasi Dan Integrasi Robot
Sebagian besar lini produksi saat ini memasangkan mesin cetak dengan robot entri atas atau entri samping untuk pelepasan komponen, penempatan sisipan, atau pelabelan cetakan, sehingga kesiapan otomasi layak untuk diperiksa lebih awal daripada menganggap robotika sebagai sebuah renungan. Antarmuka pemasangan standar pada pelat tetap, titik masukan dan keluaran digital yang disinkronkan dengan siklus pencetakan, dan sistem kontrol yang dapat memicu peralatan eksternal dengan lancar, semuanya mengurangi waktu integrasi setelah robot atau konveyor hilir ditambahkan.
Perencanaan fasilitas manufaktur gaya sel, yang mana satu operator mengawasi beberapa mesin sekaligus, umumnya mendapat manfaat dari pemilihan model yang memiliki antarmuka kontrol dan protokol otomasi yang serupa di seluruh lini, karena konsistensi ini mempersingkat pelatihan operator dan menyederhanakan perencanaan suku cadang di seluruh lantai pabrik.
Persyaratan Perawatan Dan Keandalan Jangka Panjang
Perawatan rutin mesin cetak injeksi mencakup kondisi dan filtrasi oli hidraulik, pemeriksaan keausan barel dan sekrup, pemeriksaan keselarasan batang pengikat dan pelat, serta kalibrasi sistem kontrol, dan frekuensi setiap tugas bergantung pada siklus kerja, tingkat abrasi resin, dan kondisi sekitar bengkel. Mesin yang menjalankan resin berisi kaca abrasif sepanjang waktu secara alami memerlukan pemeriksaan sekrup dan laras yang lebih sering daripada mesin dengan beban ringan yang menjalankan PP tanpa isi.
| Gejala | Penyebab Umum | Disarankan Pemeriksaan Pertama |
|---|---|---|
| Tekanan penjepitan atau injeksi rendah | Segel aus, pompa aus, atau sensor salah kalibrasi | Periksa level oli hidrolik dan kondisi pompa, lalu verifikasi kalibrasi sensor |
| Mesin menjadi panas | Pendingin oli tersumbat atau aliran cairan pendingin rendah | Periksa penukar panas dan saluran pendingin sebelum menyesuaikan pengaturan proses |
| Mesin tidak menyuntik | Interlock gerbang pengaman, hopper kosong, atau nosel tersumbat | Pastikan interlock diaktifkan dan pasokan material tidak terganggu |
| Flash di garis perpisahan | Kekuatan penjepitan tidak mencukupi atau ketidaksejajaran cetakan | Periksa kembali tonase terhadap area bagian dan periksa garis perpisahan cetakan |
Menyimpan log pemecahan masalah mesin cetak injeksi sederhana, mencatat gejala, pergeseran, dan jumlah resin, sering kali mengungkapkan pola lebih cepat daripada perbaikan yang terisolasi, dan ini memberikan konteks yang berguna bagi tim layanan pabrikan jika kunjungan teknis diperlukan.
Memilih Yang Dapat Diandalkan Mesin Cetak Injeksi Manufacturer
Lembar spesifikasi hanya menceritakan sebagian dari ceritanya, jadi mengevaluasi produsen mesin cetak injeksi di balik peralatan itu sama pentingnya dengan membandingkan grafik tonase. Pabrikan mesin cetak injeksi plastik dengan rekayasa internal, rentang gaya penjepitan yang luas, serta jaringan suku cadang dan layanan yang mapan umumnya dapat merespons lebih cepat ketika suatu lini memerlukan suku cadang, penyesuaian proses, atau antarmuka cetakan khusus.
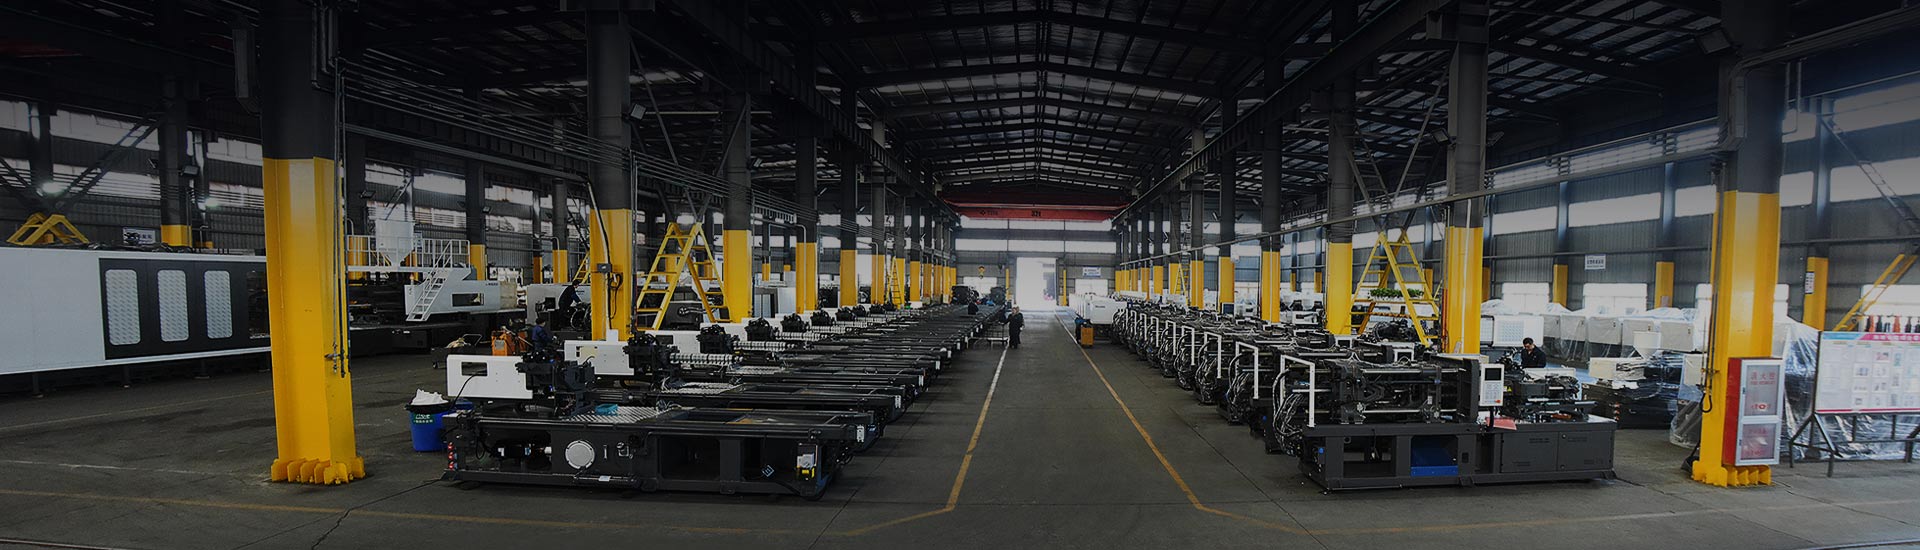
Ningbo Highsun Plastic Machinery Co., Ltd. adalah salah satu contoh produsen mesin cetak injeksi asal Tiongkok yang memproduksi peralatan, yang berbasis di Taman Sains dan Teknologi Beilun di Ningbo, area yang terkait erat dengan rantai pasokan mesin plastik di negara tersebut. Pabrik ini memiliki luas lebih dari 120.000 meter persegi dan memproduksi merek HIGHSUN dengan rentang gaya penjepit mulai dari 98 ton hingga 3.000 ton, mencakup seri hibrida listrik dan minyak, dua seri pelat, seri kecepatan tinggi, seri warna ganda tunggal dan campuran, seri BMC, seri PET, dan seri PVC, serta konfigurasi khusus yang dibuat berdasarkan kebutuhan cetakan atau resin tertentu.
| Seri | Fokus Utama | Sifat Terkemuka |
|---|---|---|
| Listrikity And Oil Hybrid | Produksi tujuan umum | Menyeimbangkan presisi dengan konsumsi energi idle yang lebih rendah |
| Dua Pelat | Besar scale components | Area pemasangan cetakan lebih luas tanpa batas tie bar |
| Kecepatan Tinggi | Dinding tipis dan bagian bersepeda cepat | Injeksi cepat dan gerakan cetakan |
| Warna Ganda | Bagian multi material dan multi warna | Tersedia konfigurasi warna tunggal dan campuran |
| BMC | Bagian majemuk cetakan massal | Proses disesuaikan dengan karakteristik pakan majemuk |
| PET | Bagian-bagian yang dibentuk sebelumnya dan dikemas | Bersepeda cepat dengan kontrol suhu yang ketat |
| PVC | Profil dan komponen pas | Laras berventilasi cocok untuk pelepasan yang mudah menguap |
Praktek yang berguna ketika membandingkan produsen mesin cetak injeksi adalah dengan meminta situs referensi yang menjalankan kelompok suku cadang serupa, meminta informasi waktu siklus pada cetakan yang sebanding, dan mengonfirmasi waktu tunggu tipikal untuk suku cadang seperti barel, sekrup, dan komponen hidrolik, karena dukungan yang berkelanjutan sering kali lebih penting selama masa pakai mesin daripada lembar spesifikasi awal saja.
Pertanyaan yang Sering Diajukan
Apa itu Cetakan Injeksi
Cetakan injeksi adalah proses pembuatan dimana pelet plastik dipanaskan hingga meleleh, kemudian disuntikkan di bawah tekanan ke dalam cetakan baja tertutup, dimana material didinginkan dan dipadatkan menjadi bentuk rongga sebelum bagian tersebut dikeluarkan dan siklus berulang.
Berapa Biaya Mesin Cetak Injeksi Plastik
Biaya bergantung pada gaya penjepit, jenis penggerak, sistem kontrol, paket otomasi, dan tingkat penyesuaian yang diminta, sehingga angkanya sangat bervariasi antara model hidraulik kompak dan jalur listrik otomatis atau hibrida berukuran besar. Berbagi gambar bagian dan volume keluaran yang diharapkan dengan produsen mesin cetak injeksi adalah cara paling andal untuk mendapatkan penawaran harga yang akurat untuk proyek tertentu.
Apa Mesin Cetak Injeksi Terbaik Untuk Usaha Kecil
Bisnis yang lebih kecil umumnya dimulai dengan memetakan ukuran komponen, ketebalan dinding, dan volume bulanan yang diharapkan, kemudian memilih kelas tonase terendah yang dapat memenuhi kebutuhan cetakan saat ini dan jangka pendek, karena mesin penjepit sederhana dengan ruang untuk menambahkan otomatisasi nantinya cenderung menawarkan lebih banyak fleksibilitas daripada melakukan satu mesin press besar sejak awal.
Bagaimana Saya Memilih Mesin Cetak Injeksi
Memilih mesin cetak injeksi berfungsi dengan baik sebagai tinjauan langkah demi langkah gaya penjepitan, ukuran tembakan, jenis penggerak, kebutuhan presisi, kompatibilitas material, penggunaan energi, ruang lantai, kesiapan otomatisasi, ekspektasi pemeliharaan, dan jaringan dukungan pabrikan, yang merupakan urutan yang sama yang dibahas di seluruh artikel ini.
Mengapa Mesin Cetak Injeksi Saya Memiliki Tekanan Rendah
Pembacaan tekanan rendah biasanya disebabkan oleh seal hidrolik yang aus atau pompa kehilangan efisiensi, sensor tekanan yang salah dikalibrasi, atau udara terperangkap di sirkuit hidrolik, jadi memeriksa kondisi oli, keluaran pompa, dan kalibrasi sensor adalah langkah pertama yang masuk akal sebelum menyesuaikan program proses.
Mengapa Mesin Cetak Injeksi Saya Terlalu Panas
Panas berlebih sering kali disebabkan oleh oil cooler yang tersumbat atau berskala, aliran cairan pendingin yang terbatas, kipas pendingin yang rusak, atau lingkungan bengkel dengan suhu sekitar yang tinggi dan aliran udara yang terbatas di sekitar tangki hidrolik, sehingga sirkuit pendingin biasanya menjadi tempat pertama yang harus diperiksa.
Mengapa Mesin Cetak Injeksi Saya Tidak Menyuntikkan
Mesin yang tidak mau melakukan injeksi sering kali tertahan oleh gerbang pengaman atau interlock yang belum aktif sepenuhnya, hopper yang kosong atau penghubung, nosel yang tersumbat, atau kesalahan yang ditandai pada sistem kontrol, sehingga melakukan pemeriksaan ini secara berurutan sebelum menyentuh parameter proses biasanya dapat mempersempit penyebabnya dengan cepat.
Mengapa Cetakan Injeksi Menghasilkan Flash
Kilatan cahaya pada garis perpisahan biasanya menunjukkan gaya penjepitan yang terlalu rendah untuk area yang diproyeksikan, cetakan yang tidak sejajar dengan benar atau permukaan perpisahan sudah aus, atau tekanan injeksi diatur lebih tinggi dari yang dapat ditahan dengan aman oleh cetakan dan tonase penjepit, jadi meninjau kembali penghitungan tonase bersamaan dengan inspeksi cetakan adalah titik awal yang baik.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
