 ENG


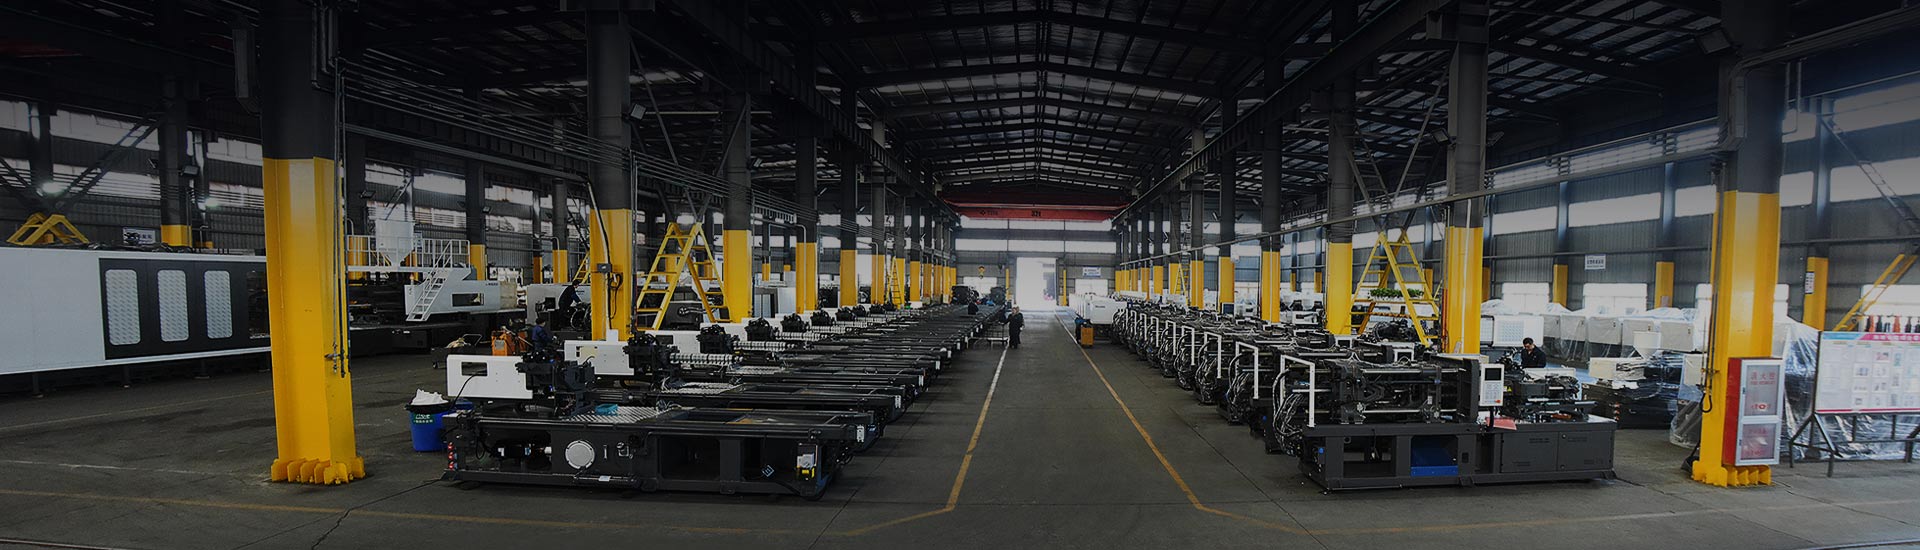
Cetakan injeksi plastik dipilih berdasarkan bagian yang harus diproduksi, bukan berdasarkan nomor pada kutipan. Ketika cetakan PET preform 32 rongga, wadah berdinding tipis 900 ml, atau peti logistik 12 kg harus memiliki waktu siklus tetap dan tingkat sisa tetap selama bertahun-tahun, pertanyaan yang berguna tidak lagi menjadi "berapa harga mesin ini" dan menjadi "berapa kapasitas mesin ini".
Jawaban singkatnya pertama: kunci kelas mesin dan gaya penjepit pada geometri bagian, lalu tentukan arsitektur penggerak, dan bandingkan harga terakhir. Pembeli yang membatalkan pesanan tersebut biasanya membayar selisih harga sisa, waktu siklus, atau mesin yang secara fisik tidak dapat mengambil cetakan yang sudah mereka miliki.
Apa yang Dicakup oleh "Cetakan Injeksi Plastik".
Ungkapan ini digunakan untuk dua hal yang berbeda, dan mencampurkannya hanya membuang-buang waktu berminggu-minggu:
- Mesin - mesin cetak injeksi sekrup bolak-balik yang meleleh, menyuntikkan, menahan, dan mengeluarkan. Sebagian besar penelusuran teknis bermaksud demikian.
- Perusahaan - cetakan khusus yang menjalankan mesin tersebut atas nama pemilik merek.
Jika Anda melengkapi pabrik, Anda membeli yang pertama. Jika Anda melakukan outsourcing produksi, Anda mengaudit produksi kedua, namun Anda masih memerlukan daftar mesinnya, karena tonase, ukuran pengambilan gambar, dan siklus kering menentukan apakah toko tersebut dapat mengutip suku cadang Anda atau tidak.
Apa pun mereknya, mesin ini dibuat dari empat subsistem: unit penjepit (pelat, batang pengikat, pengunci pengalih atau dua pelat), unit injeksi (hopper, sekrup dan laras, nosel), sistem penggerak (pompa tetap, pompa variabel, servo, hybrid atau serba listrik), dan sistem kontrol yang mengurutkan suhu, tekanan, dan posisi.
Gambar 1: empat subsistem cetakan injeksi plastik, ditunjukkan dalam tampilan isometrik yang disederhanakan.
Cocokkan Kelas Mesin dengan Bagiannya Terlebih Dahulu
Dua pabrik dapat memesan mesin berbobot 250 ton yang sama dan mendapatkan hasil yang sangat berbeda, karena gaya penjepit hanyalah satu dari empat spesifikasi yang menentukan kesesuaian. Tiga lainnya adalah bobot pukulan, jarak tie-bar, dan waktu siklus kering.
| Bagian keluarga | Kelas mesin untuk dipilih | Apa yang sebenarnya menentukan pilihan |
|---|---|---|
| Wadah, tutup, cangkir berdinding tipis | Mesin berkecepatan tinggi dengan hidrolik servo | Kecepatan injeksi dan waktu siklus pada dinding di bawahnya sekitar 1 mm |
| PET terbentuk sebelumnya | Mesin khusus PET | Geometri sekrup geser rendah dan kemampuan pengulangan tembakan di 24 hingga 96 rongga |
| Perlengkapan PVC dan CPVC | Mesin khusus PVC | Laras tahan korosi, kontrol suhu yang ketat, waktu tinggal yang singkat |
| Peti, ember, kontainer logistik | Mesin servo yang dioptimalkan untuk peti dan ember | Kekuatan penjepit, penopang berat cetakan, siklus berulang pada beban pukulan berat |
| Peralatan dan bagian-bagian rumah tangga | Mesin servo serba guna | Jendela berat bidikan, ukuran pelat, kecepatan perubahan warna |
| Suku cadang otomotif dan teknis besar | Mesin dua pelat | Dimensi pelat, jarak tie-bar, siklus kering dengan cetakan berat |
Baca tabel dari bagian ke mesin. Kutipan sebenarnya sering kali berjalan mundur, dimulai dari berapa pun tonase yang ada di gudang. Mintalah pemasok untuk memetakan gambar, jumlah rongga, dan material Anda ke model tertentu, dan jelaskan spesifikasi mana yang mengesampingkan alternatif tersebut.
Clamp Force Adalah Filter Pertama di Daftar Pendek Apa Pun
Gaya penjepit menahan cetakan agar tetap tertutup terhadap tekanan rongga yang mencoba mendorongnya hingga terpisah. Metode kerjanya adalah luas proyeksi dikalikan dengan tekanan rongga, ditambah margin keamanan untuk geometri rawan kilatan dan tingkat viskositas rendah. Itu sebabnya tutup datar dan ember dalam dengan tapak yang sama bisa menghasilkan jarak 200 tonon.
Setelah gaya penjepit diperbaiki, tiga angka menghilangkan model dengan cepat:
- Berat tembakan - part plus runner biasanya berada di dalam sekitar 20 hingga 80 persen dari kapasitas tembakan maksimum, sehingga sekrup memiliki waktu tinggal yang cukup untuk membuat lelehan menjadi plastis tanpa menurunkannya.
- Jarak tie-bar dan ukuran pelat - cetakan yang tidak sesuai secara fisik tidak dapat dijepit, berapapun tonasenya.
- Waktu siklus kering - lantai di bawah sepeda Anda. Jika siklus kering ditambah injeksi ditambah pendinginan melebihi target Anda, mesin salah dalam melakukan pekerjaan tersebut.
Gambar 2: gaya penjepit atas per seri mesin, berdasarkan penunjukan model yang dipublikasikan.
Jarak jelajah penting karena sebagian keluarga jarang tinggal sendirian. Pabrik yang dimulai dengan peti menambahkan ember, lalu tutup, lalu bagian teknis dengan pita toleransi yang lebih ketat. Katalog yang mencakup sekitar 98 hingga 3300 ton dalam satu ekosistem suku cadang dan layanan menghindari hubungan pemasok kedua di kemudian hari.
 HXM258-I: Mesin cetak injeksi servo HXM Di bidang peralatan cetakan injeksi yang luas, Mesin Cetakan Injeksi Servo Hemat Energi 258T menonjol sebagai pilihan ideal untuk produksi skala kecil... Lihat Produk →
Arsitektur Penggerak Memutuskan Tagihan Listrik
Dua mesin dengan gaya penjepit yang sama dapat berbeda secara signifikan dalam penarikan energi, karena sistem penggerak hanya mengonsumsi apa yang dibutuhkan siklus, atau tidak. Mesin pompa tetap menjalankan pompa secara terus menerus dengan kecepatan. Mesin hidrolik yang digerakkan servo menyesuaikan output dengan permintaan. Mesin hibrid memasangkan sistem hidraulik servo dengan sumbu injeksi elektrik, dan mesin serba listrik menghilangkan hidraulik dari sumbu injeksi dan penjepit seluruhnya.
Penghematan yang dilaporkan dari hidraulik yang digerakkan servo dibandingkan mesin dengan pompa tetap bervariasi menurut siklus, cetakan, dan beban pendinginan, jadi perlakukan setiap persentase dengan curiga. Mintalah uji coba sub-meteran pada cetakan Anda sendiri dan siklus Anda sendiri sebelum menandatangani.
Gambar 3: bantuan orientasi untuk tipe drive, bukan pengganti lembar spesifikasi.
Dalam praktiknya: alat berat serba listrik dan hibrida memperoleh keunggulan dalam pekerjaan dengan tonase kecil dan menengah di mana kemampuan pengulangan dan energi mendominasi. Mesin hidrolik servo tetap menjadi kompromi terluas dalam hal ukuran suku cadang, dan desain dua pelat mengambil alih setelah suku cadang, cetakan, dan tonase bertambah besar.
Ketika Waktu Siklus Adalah Produknya: Mesin Berkecepatan Tinggi
Pengemasan berdinding tipis adalah kasus paling jelas di mana kelas mesin, bukan tonase, yang menentukan profitabilitas. Dinding di bawah sekitar 1 mm membeku dalam sepersekian detik, sehingga lelehan harus sampai sebelum gerbang ditutup. Hal ini memerlukan kecepatan injeksi dan respons tekanan yang tinggi, akumulator atau sumbu injeksi servo, sekrup dengan rasio kompresi yang tepat, dan struktur penjepit yang cukup kaku untuk menahan lonjakan tekanan.
Mesin serba guna dapat didorong untuk menjalankan cetakan seperti itu, namun siklusnya memanjang, laju skrap meningkat dan cetakan menjadi lebih cepat aus. Untuk kemasan dan wadah berdinding tipis , kelas kecepatan tinggi ada justru untuk menjaga siklus tetap berada di dalam jendela.
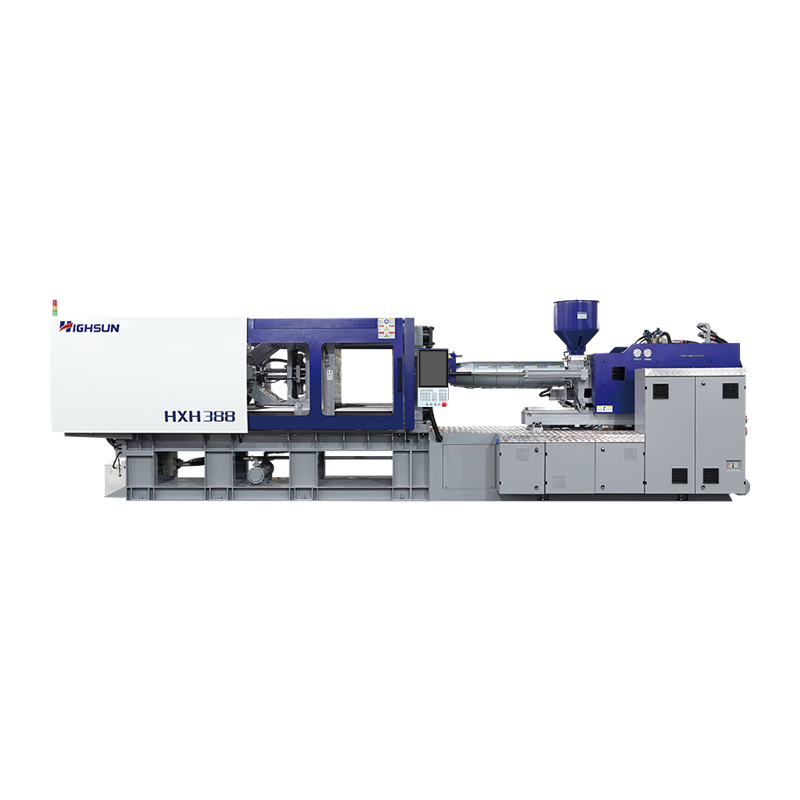 HXH388: Mesin cetak injeksi berkecepatan tinggi HXH Dengan teknologi canggih dan desain yang dioptimalkan, mesin cetak injeksi berdinding tipis seberat 388 ton menunjukkan kinerja luar biasa dalam hal efisiensi produksi... Lihat Produk →
Waktu siklus juga menjadi alasan mengapa mesin berkecepatan tinggi biasanya dibeli secara berkelompok: satu mesin menentukan keluaran jalur, dan mesin lainnya mengikutinya.
PET Preforms dan PVC Fittings Adalah Kelas Mesinnya Sendiri
Bentuk awal PET dinilai berdasarkan kandungan asetaldehida, kehilangan viskositas intrinsik, dan distribusi ketebalan dinding, yang tidak dirancang untuk sekrup serbaguna. Mesin khusus PET menggunakan geometri sekrup geser rendah, waktu tinggal singkat, dan kemampuan pengulangan tembakan yang cukup ketat untuk menampung hot runner 24 hingga 96 rongga.
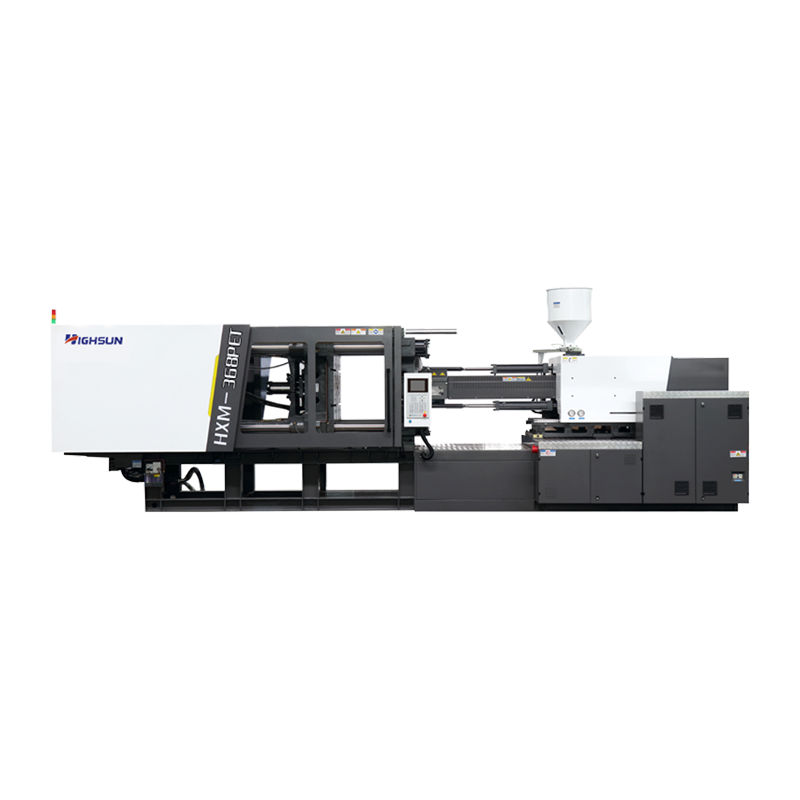 HXM368-PET: Mesin cetak injeksi PET-preform Mesin cetak injeksi PET HXM-368T adalah model khusus dengan gaya penjepitan tonase besar (368 ton). Ini dirancang khusus untuk pencetakan yang efisien... Lihat Produk →
PVC adalah masalah sebaliknya. Bahan tersebut melepaskan hidrogen klorida jika terlalu panas atau disimpan terlalu lama di dalam tong, sehingga mesin PVC menggunakan metalurgi sekrup dan tong yang tahan korosi, zonasi suhu yang lebih ketat, dan jalur aliran tanpa sudut mati. Menjalankan PVC pada mesin standar memperpendek masa pakai perangkat keras dan menghasilkan aliran sisa yang sulit digunakan kembali.
Apa yang Harus Diverifikasi Sebelum Menyetujui Pesanan Pembelian
Kebanyakan perselisihan setelah pengiriman bermula dari spesifikasi yang tidak pernah tertulis, apalagi diukur. Selesaikan daftar ini dengan pemasok:
- Berat tembakan dan rasio kompresi sekrup disesuaikan dengan cetakan sebenarnya, bukan sesuai brosur.
- Jarak tie-bar, dimensi pelat dan pola pemasangan cetakan diperiksa sesuai dengan gambar cetakan.
- Siklus kering diukur dengan cetakan terpasang dan robot pengambil di dalam lingkaran.
- Konsumsi energi diverifikasi dengan sub-meter pada siklus Anda sendiri.
- Merek komponen hidrolik, servo dan kontrol dikonfirmasi secara tertulis.
- Daftar suku cadang, waktu tunggu, dan waktu respons layanan regional disepakati dalam kontrak.
- Cakupan garansi mencakup sekrup, laras, dan penggerak servo, tidak hanya rangka.
- Pemasangan, commissioning, dan pelatihan operator sudah termasuk atau diberi harga terpisah.
Untuk versi komersial yang lebih panjang dari daftar ini, lihat catatan situs di poin penting untuk membeli mesin cetak injeksi .
Harga Pembelian Adalah Satu Baris dalam Anggaran Lima Tahun
Harga mesin biasanya merupakan separuh kecil dari sel cetakan setelah cetakan, otomatisasi, instalasi, energi, suku cadang, dan waktu henti dihitung. Mesin yang lebih murah tetapi dua detik lebih lambat dalam siklus 15 detik akan kehilangan selisihnya dalam beberapa bulan setelah produksi tiga shift.
- Energi per kilogram bagian yang baik, diukur, bukan dikutip
- Tingkat kerusakan selama penyalaan, perubahan warna, dan peralihan material
- Waktu rata-rata antara gangguan hidrolik, kelistrikan, dan kontrol
- Waktu tunggu suku cadang, karena menunggu dua minggu untuk drive servo berarti kehilangan output selama dua minggu
- Nilai jual kembali atau tukar tambah ketika lini produk berubah
Membeli berdasarkan harga saja dapat dipertahankan untuk produk jangka pendek dan toleransi rendah. Untuk apa pun yang menjalankan tiga shift selama lima tahun, arsitektur drive dan jaringan layanan lebih penting daripada tagihannya.
Pertanyaan yang Sering Diajukan
Q1. Apa itu cetakan injeksi plastik?
Ini bisa berarti mesin yang melelehkan dan menyuntikkan plastik ke dalam cetakan, atau perusahaan yang menjalankan mesin tersebut. Dalam pembelian peralatan, yang dimaksud dengan mesin, dijelaskan oleh gaya penjepitnya, ukuran tembakan, dan sistem penggeraknya.
Q2. Bagaimana cara memilih mesin cetak injeksi yang tepat untuk produk saya?
Mulai dari luas proyeksi, ketebalan dinding, jumlah material dan rongga, lalu konfirmasikan gaya klem, bobot tembakan, jarak tie-bar, dan siklus kering. Hanya setelah keempatnya diperbaiki barulah Anda membandingkan arsitektur penggerak dan harga mesin cetak injeksi.
Q3. Berapa harga mesin cetak injeksi plastik?
Skala harga dengan kekuatan penjepit, tipe penggerak, spesifikasi sekrup dan laras, pengontrol dan opsi, sehingga satu angka tidak ada artinya tanpa nomor model. Selalu minta penawaran harga yang terkait dengan model dan cetakan tertentu.
Q4. Apa itu gaya penjepit dan bagaimana cara menghitungnya?
Gaya penjepitan menjaga cetakan tetap tertutup terhadap tekanan rongga, dan diperkirakan sebagai luas proyeksi dikalikan dengan tekanan rongga ditambah margin keamanan. Ukuran yang terlalu kecil menyebabkan kerusakan akibat kilatan dan jamur; ukuran yang berlebihan membuang-buang uang dan energi.
Q5. Apa perbedaan antara mesin cetak injeksi servo, hybrid, dan serba listrik?
hidrolik servo machines match pump output to demand, hybrid machines add an electric injection axis, and all-electric machines remove hydraulics from the main axes. The difference shows up in energy use, repeatability and maintenance.
Q6. Mesin mana yang terbaik untuk bentuk awal PET dan pengemasan berdinding tipis?
Bentuk awal PET memerlukan mesin PET khusus dengan geometri sekrup geser rendah dan kemampuan pengulangan tembakan yang ketat, sedangkan kemasan berdinding tipis memerlukan mesin berkecepatan tinggi dengan respons injeksi cepat. Mesin serba guna biasanya memiliki harga barang bekas yang lebih mahal daripada perbedaan harga.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
