 ENG


Apa Itu Mesin Cetak Injeksi
Mesin cetak injeksi adalah peralatan manufaktur yang memanaskan dan melelehkan resin plastik, kemudian menyuntikkannya di bawah tekanan terkendali ke dalam cetakan baja tertutup untuk membentuk bagian padat. Setelah komponen mendingin di dalam cetakan, cetakan terbuka, komponen dikeluarkan, dan mesin mengulangi siklus tersebut, seringkali ribuan kali per shift. Proses yang berulang inilah yang menyebabkan mesin cetak injeksi tetap menjadi salah satu kategori peralatan pemrosesan plastik yang paling banyak digunakan untuk produksi bervolume tinggi.
Setiap mesin cetak injeksi dibangun dengan dua sistem fungsional yang bekerja bersama: unit injeksi yang membuat plastik menjadi plastik dan menghasilkan resin cair, dan unit penjepit yang menahan cetakan agar tetap tertutup terhadap tekanan injeksi dan membukanya untuk mengeluarkan sebagian. Apakah sistem ini diberi daya secara hidraulik, elektrik, atau melalui pengaturan hibrid servo-hidraulik menentukan berbagai jenis alat berat yang dibahas nanti dalam panduan ini.
Peralatan cetakan injeksi mencakup berbagai ukuran. Mesin presisi kecil dapat bekerja dengan baik dengan gaya penjepitan di bawah 100 ton, sementara aplikasi struktural besar memerlukan mesin dengan daya penjepit beberapa ribu ton. Sebagai salah satu titik referensi, jajaran produk HIGHSUN sendiri, termasuk seri HXM, HXH, HXZ, dan HYD, mencakup kekuatan penjepit berkisar antara 98 ton hingga 3.000 ton , yang menggambarkan betapa luasnya kategori peralatan ini.
2 Sistem Inti Unit injeksi dan unit penjepit
4 Tahapan Utama Mengisi, mengemas, menahan, mendinginkan
98T hingga 3.000T Kisaran gaya penjepitan yang khas
Tahapan Cetakan Injeksi: Pengisian, Pengepakan, Penahanan, dan Pendinginan
Prosedur pencetakan injeksi paling baik dipahami sebagai siklus yang singkat dan berulang daripada tindakan tunggal. Setiap operasi cetakan injeksi bergerak melalui penutupan dan penjepitan cetakan, pengisian, pengepakan dan penahanan, pendinginan, dan akhirnya pembukaan dan pengeluaran cetakan. Melakukan setiap tahap dengan benar, bukan hanya tonase mesin cetak injeksi, adalah hal yang menentukan apakah suatu bagian akan dihasilkan dengan benar secara dimensi dan bebas dari cacat yang terlihat.
1 Menjepit Unit penjepit menutup cetakan dan menyatukan kedua bagian dengan kekuatan yang cukup untuk menahan tekanan lelehan yang masuk.
2 Mengisi Sekrup bergerak maju dan mendorong resin cair melalui nosel dan sistem pelari untuk mengisi rongga cetakan dengan kecepatan terkendali.
3 Pengepakan dan Penyimpanan Tekanan tambahan diterapkan untuk memasukkan material tambahan ke dalam rongga, mengkompensasi penyusutan saat bagian mulai mendingin.
4 Pendinginan Bagian tersebut terus didinginkan di dalam cetakan yang tertutup hingga cukup kaku untuk menahan bentuknya setelah dikeluarkan.
5 Ejeksi Cetakan terbuka, pin ejektor mendorong bagian yang sudah jadi hingga bebas, dan unit penjepit menutup kembali untuk memulai siklus berikutnya.
Profil Tekanan Siklus
Ilustrasi tekanan rongga relatif dalam satu siklus pencetakan. Kurva tekanan aktual bervariasi berdasarkan geometri bagian, ketebalan dinding, dan material.
Pembagian Waktu Siklus berdasarkan Tahap
Pola umum yang umum diamati dalam produksi, dimana pendinginan biasanya menyumbang bagian terbesar dari total waktu siklus. Proporsi sebenarnya bervariasi menurut ketebalan dinding dan material.
Komponen Mesin Cetak Injeksi Dijelaskan
Bagian ini menguraikan peralatan cetakan injeksi penting di dalam setiap mesin, mulai dari pemasukan resin hingga bagian akhir. Memahami komponen-komponen ini memudahkan untuk mengikuti pekerjaan cetakan injeksi plastik sehari-hari, mulai dari penyetelan awal hingga pengoperasian rutin dan pemecahan masalah.
Pelompat Memegang pelet resin mentah dan memasukkannya secara gravitasi ke dalam tong. Di banyak jalur produksi, hopper terhubung ke pengering atau pemuat vakum sebagai bagian dari mesin bantu di sekitarnya.
Barel dan Sekrup (Unit Plastisisasi) Sekrup berputar di dalam tong yang dipanaskan membawa, mengompres, dan melelehkan resin sebelum disuntikkan. Geometri sekrup, rasio kompresi, dan rasio panjang terhadap diameter disesuaikan dengan kelompok resin yang sedang diproses.
nosel Mengarahkan resin cair dari laras ke dalam sariawan cetakan. Desain ujung nosel memengaruhi air liur, kehilangan tekanan, dan seberapa rapi pemisahan suntikan dari cetakan pada awal siklus berikutnya.
Menjepit Unit Memegang kedua bagian cetakan agar tetap tertutup terhadap tekanan injeksi dan membuka cetakan untuk pengeluaran sebagian, menggunakan pengalih mekanis, silinder hidrolik langsung, atau susunan silinder batang pengikat dua pelat.
Cetakan Perkakas baja presisi, biasanya dipasok oleh pembuat cetakan terpisah, yang membentuk rongga dan geometri inti bagian akhir dan menentukan tata letak saluran pendingin.
Batang Dasi Batang baja yang memandu pergerakan pelat dan membawa gaya reaksi yang dihasilkan selama penjepitan, menjaga cetakan tetap sejajar saat mesin berada di bawah tekanan.
Sistem Penggerak Menyuplai daya di balik putaran sekrup, injeksi, dan gerakan penjepitan, melalui pompa hidrolik, sistem hibrida servo-hidraulik, atau motor servo elektrik sepenuhnya, bergantung pada jenis mesin.
Sistem Kendali (HMI) Antarmuka layar sentuh dan pengontrol yang dapat diprogram yang memungkinkan operator mengatur, menyimpan, dan memantau parameter proses seperti kecepatan injeksi, tekanan, dan suhu di setiap siklus.
Ikhtisar Struktur Mesin
Tinjauan struktural yang disederhanakan dari tata letak mesin cetak injeksi yang khas. Penempatan komponen sebenarnya bervariasi menurut jenis mesin dan pabrikan.
Jenis-Jenis Mesin Cetak Injeksi dan Cara Membedakannya
Mesin cetak injeksi umumnya dikelompokkan berdasarkan jenis penggerak dan struktur penjepit. Tipe penggerak mencakup mesin hidraulik, hibrida elektrik-hidraulik, dan serba listrik, sedangkan struktur penjepit mencakup desain sakelar tradisional dan desain dua pelat. Di atas kategori ini terdapat konfigurasi khusus yang dibuat untuk proses tertentu, seperti mesin dua warna dan seri PET atau PVC khusus.
Perbandingan Kualitatif Jenis Mesin Umum
Perbandingan kualitatif dan ilustratif dimaksudkan untuk menunjukkan kecenderungan relatif, bukan mengukur nilai kinerja untuk model tertentu.
Mesin Hibrida Listrik-Hidrolik (Servo). Gabungkan pompa hidraulik yang digerakkan servo dengan aktuasi hidraulik konvensional. Konfigurasi ini mencakup rentang tonase yang luas dan menyeimbangkan presisi, efisiensi energi, dan fleksibilitas operasional, menjadikannya salah satu kategori mesin cetak injeksi yang paling banyak ditentukan untuk manufaktur umum.
Semua-Listrik Machines Gunakan motor servo untuk penjepitan, injeksi, dan ejeksi sebagai pengganti oli hidrolik. Mereka biasanya menawarkan respons dinamis yang cepat, lingkungan pengoperasian yang lebih bersih, dan kemampuan pengulangan yang kuat, yang sesuai dengan komponen elektronik, medis, dan optik yang presisi.
Dua Pelat Machines Ganti desain sakelar tiga pelat tradisional dengan dua pelat besar yang dihubungkan langsung dengan silinder batang pengikat. Tata letak ini mendistribusikan gaya penjepitan secara merata ke seluruh cetakan besar dan umum untuk aplikasi tonase besar.
Tinggi-Speed Machines Dilengkapi rangka dengan kekakuan tinggi dan respons injeksi cepat untuk cetakan berdinding tipis dengan kavitasi tinggi. Mereka sering digunakan untuk pengemasan, wadah berdinding tipis, dan komponen bervolume tinggi dan siklus cepat lainnya.
Mesin Dua Warna dan Multi-Bahan Dilengkapi dengan dua atau lebih unit injeksi independen dan meja cetakan berputar atau geser, memungkinkan dua resin atau dua warna dicetak ke satu bagian dalam satu siklus.
Mesin PET dan PVC khusus Gunakan sekrup, barel, dan sistem kontrol suhu khusus yang disesuaikan dengan satu kelompok resin. Mesin PET preform dioptimalkan untuk pendinginan cepat dan kejernihan, sedangkan mesin PVC dan pemasangan pipa menggunakan komponen tahan korosi yang disesuaikan dengan sensitivitas panas PVC.
Kekuatan Penjepit dan Tonase: Mengukur Mesin ke Bagiannya
Gaya penjepit, umumnya dinyatakan dalam ton, menggambarkan seberapa besar gaya yang dapat diterapkan unit penjepit untuk menjaga cetakan tetap tertutup sementara resin cair mengisi rongga di bawah tekanan. Tonase umumnya diperkirakan dari luas bagian yang diproyeksikan, faktor tekanan rongga yang sesuai untuk resin yang digunakan, dan margin keamanan yang wajar, kemudian dikonfirmasi dengan pembuat cetakan atau pemasok mesin sebelum pengukuran akhir.
Kekuatan Penjepit berdasarkan Seri Mesin
Perkiraan rentang referensi untuk gaya penjepitan yang tersedia secara umum berdasarkan seri mesin. Penawaran persisnya berbeda-beda menurut produsen dan model.
Referensi Tonase berdasarkan Kategori Bagian
Tabel di bawah ini memberikan titik awal umum tentang bagaimana tonase cenderung sejalan dengan kategori suku cadang. Ini merupakan acuan untuk perencanaan awal, bukan pengganti perhitungan tonase yang tepat pada bagian dan cetakan tertentu.
| Kisaran Tonase | Contoh Bagian Khas | Jenis Mesin Umum |
|---|---|---|
| Di bawah 200 ton | Komponen presisi kecil, konektor, penutup dan penutup | Mesin servo serba listrik atau hibrida kecil |
| 200 hingga 600 ton | Produk rumah tangga, bentuk awal PET, suku cadang peralatan ukuran sedang | Servo hibrida atau mesin PET khusus |
| 600 hingga 1.200 ton | Panel interior otomotif, peti besar, alat kelengkapan pipa | Servo hibrida atau mesin dua pelat |
| 1.200 ton ke atas | Panel bodi otomotif besar, palet, rumah peralatan besar | Mesin dua pelat |
Memilih Unit Injeksi yang Tepat
Unit injeksi melakukan pekerjaan peleburan dan penyaluran resin, sehingga perlu disesuaikan ukuran dan konfigurasinya untuk komponen dan material, bukan dipilih berdasarkan tonase saja. Dua mesin dengan kekuatan penjepitan yang sama masih kurang cocok untuk pekerjaan yang sama jika unit injeksinya tidak cocok dengan ukuran suntikan dan perilaku resin.
Pastikan ukuran cetakan dan kapasitas plastisisasi mencakup bagian terberat ditambah pelari, dengan beberapa kapasitas cadangan untuk cetakan di masa depan.
Cocokkan rasio panjang sekrup terhadap diameter dan rasio kompresi dengan kelompok resin, karena bahan pengisi dan aditif mengubah kebutuhan geser dan panas.
Periksa tekanan dan kecepatan injeksi maksimum pada bagian berdinding tipis atau jalur aliran panjang yang memerlukan waktu pengisian cepat.
Pertimbangkan perawatan sekrup dan laras yang tahan korosi atau tahan aus untuk PVC, resin berisi kaca, atau resin lain yang menuntut.
Tinjau kembali tekanan dan laju plastisisasi jika waktu siklus dibatasi oleh seberapa cepat laras dapat mempersiapkan tembakan berikutnya.
Pastikan jenis nozel dan zona kontrol suhu sesuai dengan bahan yang sensitif terhadap kelembapan atau degradasi termal, seperti PET.
Mesin Bantu dan Peralatan Penunjang
Memilih mesin cetak injeksi dan mesin pendukung secara bersamaan, bukan secara berurutan, cenderung menghasilkan sel produksi yang lebih seimbang. Mesin bantu sering kali menjadi faktor pembatas dalam sel cetakan injeksi, meskipun mesin cetakan injeksi itu sendiri memiliki kapasitas siklus cadangan. Mesin pengering yang tidak dapat mengimbangi keluaran, ukuran pendingin untuk cetakan yang lebih kecil, atau robot pengangkut dengan siklus jangkauan yang lambat masing-masing dapat menjadi penghambat mesin bantu yang membatasi keluaran keseluruhan, itulah sebabnya ukuran peralatan bantu layak mendapat perhatian yang sama seperti pemilihan tonase dan unit injeksi. Hal ini bahkan lebih penting lagi untuk mesin bantu untuk desain cetakan injeksi yang kompleks, seperti cetakan keluarga multi-rongga dan perkakas hot runner, di mana beberapa sistem pendukung harus tetap terkoordinasi sekaligus.
Pengering dan Pemuat Bahan Hilangkan kelembapan dari resin higroskopis seperti PET dan masukkan bahan yang sudah dikeringkan secara otomatis, sehingga mengurangi penanganan manual di sekitar hopper.
Cetakan Temperature Controllers Sirkulasikan air atau minyak melalui cetakan untuk menjaga suhu permukaan rongga tetap stabil, yang mempengaruhi waktu siklus, penyelesaian permukaan, dan stabilitas dimensi.
Pendingin Air Pasokan air dingin ke cetakan dan, dalam beberapa pengaturan, ke tong, mendukung tahap pendinginan yang biasanya menghabiskan waktu siklus terbesar.
Sistem Pengambilan Robot Hapus bagian jadi dan pelari dari area cetakan secara otomatis, memperpendek tahap ejeksi dan mendukung produksi tanpa pengawasan.
Granulator dan Sistem Regrind Memproses ulang sprue, runner, dan bagian yang ditolak menjadi proses penggilingan ulang yang dapat digunakan, sebuah langkah penting untuk cetakan keluarga yang menghasilkan volume sisa yang signifikan.
Pengontrol Pelari Panas Kelola suhu zona demi zona pada cetakan hot runner, yang sangat penting untuk desain cetakan multi-rongga yang kompleks.
Pertimbangan Bahan: Resin, Polietilen, dan Plastik Rekayasa
Perbedaan dalam pemrosesan cetakan injeksi antar kelompok resin menjelaskan mengapa tidak ada satu pengaturan mesin yang berfungsi untuk setiap pekerjaan. Proses pencetakan injeksi resin sangat bergantung pada perilaku material setelah meleleh, termasuk panjang aliran, laju penyusutan, dan kepekaan terhadap geser dan panas.
Dasar-dasar Proses Pencetakan Injeksi Resin
Setiap proses pencetakan injeksi resin dimulai dengan perilaku leleh. Resin rekayasa dengan penguat serat kaca biasanya memerlukan suhu barel yang lebih tinggi, tekanan injeksi yang lebih tinggi, dan sekrup yang tahan aus, sedangkan resin komoditas yang tidak terisi umumnya diproses pada suhu yang lebih rendah dengan jendela pemrosesan yang lebih luas.
Panduan Singkat Pemrosesan Cetakan Injeksi Polietilen
Polietilen adalah resin semi-kristal yang digunakan secara luas dalam tutup, penutup, kemasan berdinding tipis, dan produk rumah tangga. Umumnya diproses dengan sensitivitas kelembaban rendah dan jendela suhu leleh yang luas, meskipun penyusutan harus diperhitungkan dalam desain cetakan, dan nilai kepadatan tinggi dan kepadatan rendah biasanya disetel secara terpisah daripada diperlakukan sebagai satu resep.
Bahan termoset seperti BMC, atau senyawa cetakan massal, diproses secara berbeda dari termoplastik. Laras dijaga relatif dingin untuk mencegah proses pengeringan dini, sementara cetakannya sendiri dipanaskan sehingga bagian tersebut mengering setelah mengisi rongga, itulah sebabnya mesin berkemampuan BMC menggunakan barel dan konfigurasi kontrol yang berbeda dari mesin press termoplastik standar. PVC juga mengikuti jalurnya sendiri, karena sensitivitas panasnya memerlukan sekrup tahan korosi dan suhu barel yang dikontrol dengan ketat, sementara PET memerlukan pra-pengeringan yang menyeluruh dan pendinginan yang cepat dan seragam untuk menjaga kejernihan.
Aplikasi Utama untuk Bagian Cetakan Injeksi
Suku cadang cetakan injeksi dan item cetakan injeksi menjangkau hampir setiap kategori barang manufaktur, mulai dari kemasan sekali pakai hingga komponen struktural yang memiliki umur layanan berkelanjutan selama bertahun-tahun. Cetakan injeksi peralatan saja mencakup semuanya mulai dari drum mesin cuci hingga pelapis pintu lemari es, sementara proses inti yang sama, dengan pengaturan cetakan, sekrup, dan siklus yang berbeda, juga menghasilkan trim interior otomotif, rumah perangkat medis, dan penutup listrik.
Suku Cadang Otomotif Elektronik Konsumen Pengemasan dan Pembotolan Minuman Komponen Industri Produk Konsumen Alat Kesehatan Konstruksi dan Bangunan
Tentang Highsun
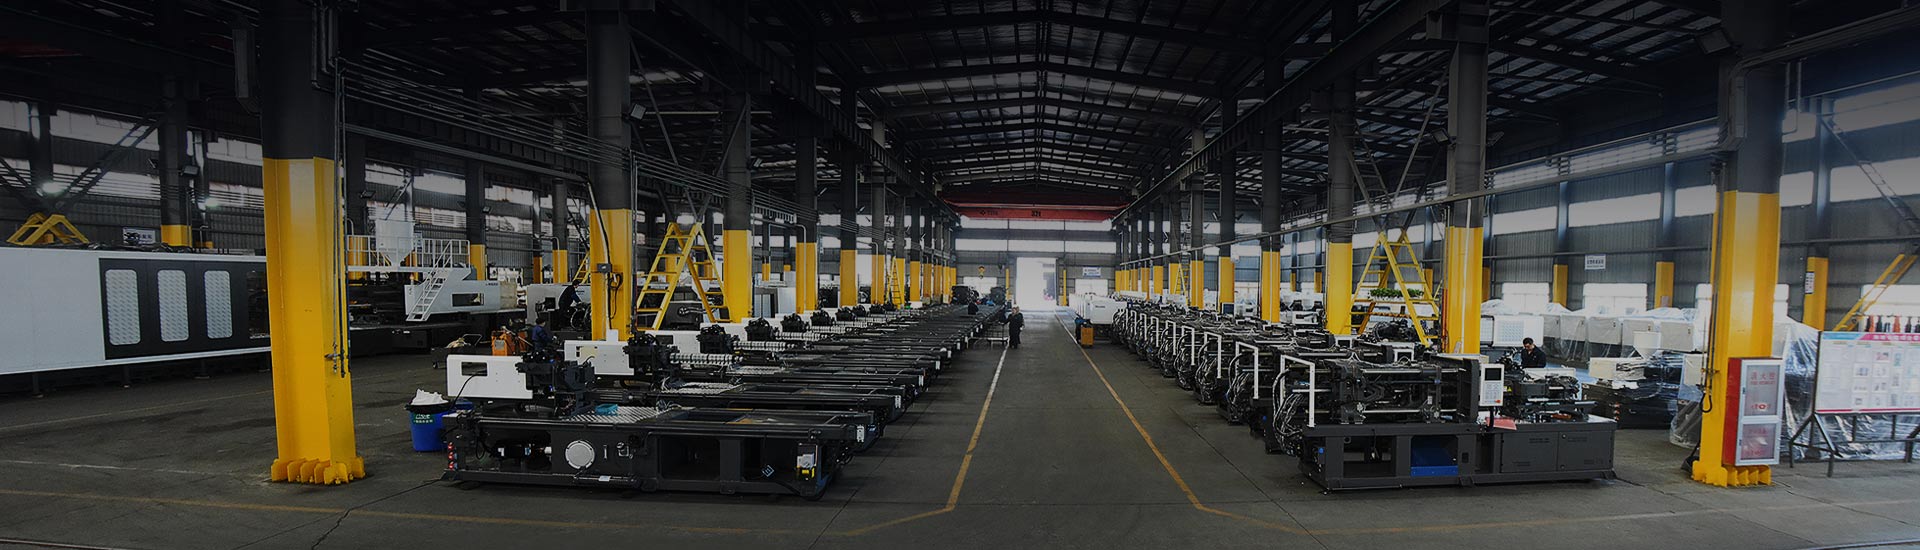
Ningbo Highsun Plastic Machinery Co., Ltd. berbasis di Taman Sains dan Teknologi Beilun di Ningbo, Tiongkok, sebuah area yang dikenal luas dalam industri ini sebagai pusat pembuatan mesin plastik. Pabrik mencakup lebih dari 120.000 meter persegi dan didedikasikan untuk memproduksi mesin cetak injeksi merek HIGHSUN.
Dibangun berdasarkan pengembangan terfokus selama hampir dua dekade dan pengalaman lebih dari lima puluh tahun di perusahaan induknya, HIGHSUN Machinery telah diakui di antara tiga produsen mesin cetak injeksi teratas di Ningbo dan di antara sepuluh produsen mesin cetak plastik teratas di Tiongkok. Perusahaan menggambarkan pendekatannya sebagai manajemen proses produksi yang disempurnakan yang dipadukan dengan standar kualitas manufaktur yang berorientasi pada target.
Rangkaian produk HIGHSUN mencakup mesin hibrida listrik-hidraulik, mesin dua pelat, mesin berkecepatan tinggi, mesin warna tunggal dan ganda, mesin BMC, dan seri PET dan PVC khusus, dengan kekuatan penjepit dari 98 ton hingga 3.000 ton. Konfigurasi yang disesuaikan tersedia untuk proyek yang berada di luar spesifikasi katalog standar. Sebagai pemasok mesin cetak injeksi, HIGHSUN menggambarkan filosofi operasinya sebagai mengejar keunggulan dan kesempurnaan cetakan, dengan pendekatan yang berpusat pada pelanggan yang memandu operasi sehari-hari.
120.000 meter persegi Jejak pabrik
98T hingga 3.000T Menjepit force range
3 Teratas / 10 Teratas Peringkat di Ningbo / Cina

Mesin Servo HXM Seri servo hibrid elektrik-hidraulik yang mencakup rentang tonase luas, dibangun berdasarkan sistem penggerak servo cerdas. Lihat Seri
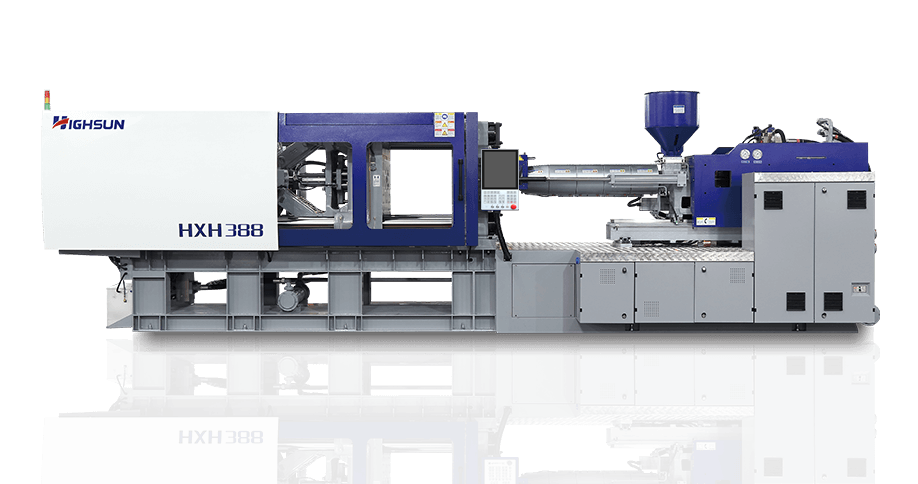
Mesin Kecepatan Tinggi HXH Tinggi-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Lihat Seri

Mesin Dua Pelat HXZ Seri dua pelat bertonase besar dirancang untuk struktur kompak dan distribusi gaya penjepitan yang seragam. Lihat Seri

Seri HYD All-Electric Penggerak servo-listrik penuh pada penjepitan, injeksi, dan ejeksi untuk produksi yang presisi dan bersih. Lihat Seri

Bentuk PET Machine Seri PET khusus dibuat untuk pendinginan cepat dan konsistensi dimensi dalam produksi awal. Lihat Seri
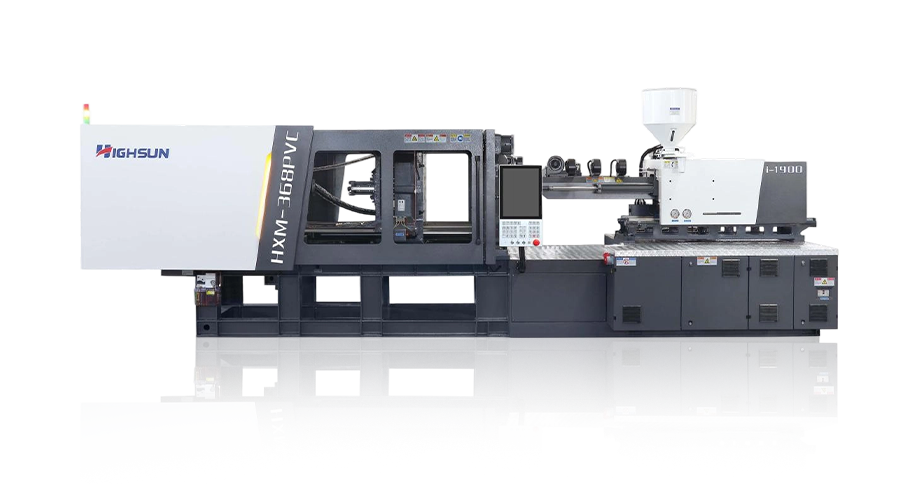
Mesin Cetakan Injeksi PVC Seri khusus PVC dengan komponen tahan korosi yang cocok untuk alat kelengkapan pipa dan produk terkait. Lihat Seri
Pertanyaan yang Sering Diajukan
Q1 Apa itu mesin cetak injeksi?
Mesin cetak injeksi adalah peralatan manufaktur yang melelehkan resin plastik dan menyuntikkannya di bawah tekanan ke dalam cetakan tertutup, lalu mendinginkannya menjadi bagian jadi. Ini adalah peralatan inti di balik sebagian besar komponen plastik yang diproduksi secara massal.
Q2 Bagaimana cara kerja mesin cetak injeksi?
Ia bekerja melalui siklus yang berulang: cetakan menutup dan menjepit, resin cair mengisi rongga, tekanan pengepakan dan penahan mengkompensasi penyusutan, bagian mendingin, dan cetakan terbuka sehingga bagian yang sudah jadi dapat dikeluarkan sebelum siklus berulang.
Q3 Apa sajakah jenis mesin cetak injeksi?
Kategori umum mencakup mesin hidrolik, mesin hibrida listrik-hidraulik, mesin serba listrik, mesin dua pelat, mesin berkecepatan tinggi, dan mesin dua warna, serta seri PET dan PVC khusus yang dibuat untuk resin tertentu.
Q4 Bagaimana cara memilih mesin cetak injeksi?
Mulailah dari persyaratan gaya penjepit, ukuran peluru, dan resin suku cadang Anda, lalu cocokkan dengan jenis penggerak, ukuran pelat, dan sistem kontrol, serta seberapa baik pemasok tertentu dapat mendukung otomatisasi dan kebutuhan material Anda.
Q5 Berapa ukuran mesin cetak injeksi yang saya perlukan?
Ukuran mesin umumnya ditentukan oleh luas proyeksi bagian terbesar Anda, tekanan rongga yang dibutuhkan material Anda, dan berat tembakan Anda, jadi ukuran yang tepat bergantung pada bagian dan cetakan spesifik yang ingin Anda jalankan.
Q6 Berapa ton mesin cetak injeksi yang saya perlukan?
Persyaratan tonase sangat bervariasi, mulai dari di bawah 100 ton untuk komponen presisi kecil hingga beberapa ribu ton untuk komponen struktural besar, sehingga tonase biasanya dihitung per bagian, bukan diasumsikan dari rata-rata umum.
Q7 Bagaimana cara menghitung tonase mesin cetak injeksi?
Tonase umumnya diperkirakan dengan mengalikan luas bagian yang diproyeksikan dengan faktor tekanan rongga yang sesuai untuk resin, kemudian menambahkan margin keamanan, perhitungan yang biasanya dikonfirmasikan dengan pembuat cetakan atau pemasok mesin sebelum pengukuran akhir.
Q8 Bagaimana cara memilih unit injeksi yang tepat?
Cocokkan ukuran suntikan dan kapasitas plastisisasi unit injeksi dengan bagian terberat Anda ditambah runner, lalu pastikan desain sekrup sesuai dengan resin Anda, karena plastik rekayasa berisi PVC, PET, dan kaca masing-masing memerlukan konfigurasi sekrup dan laras yang berbeda.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
